


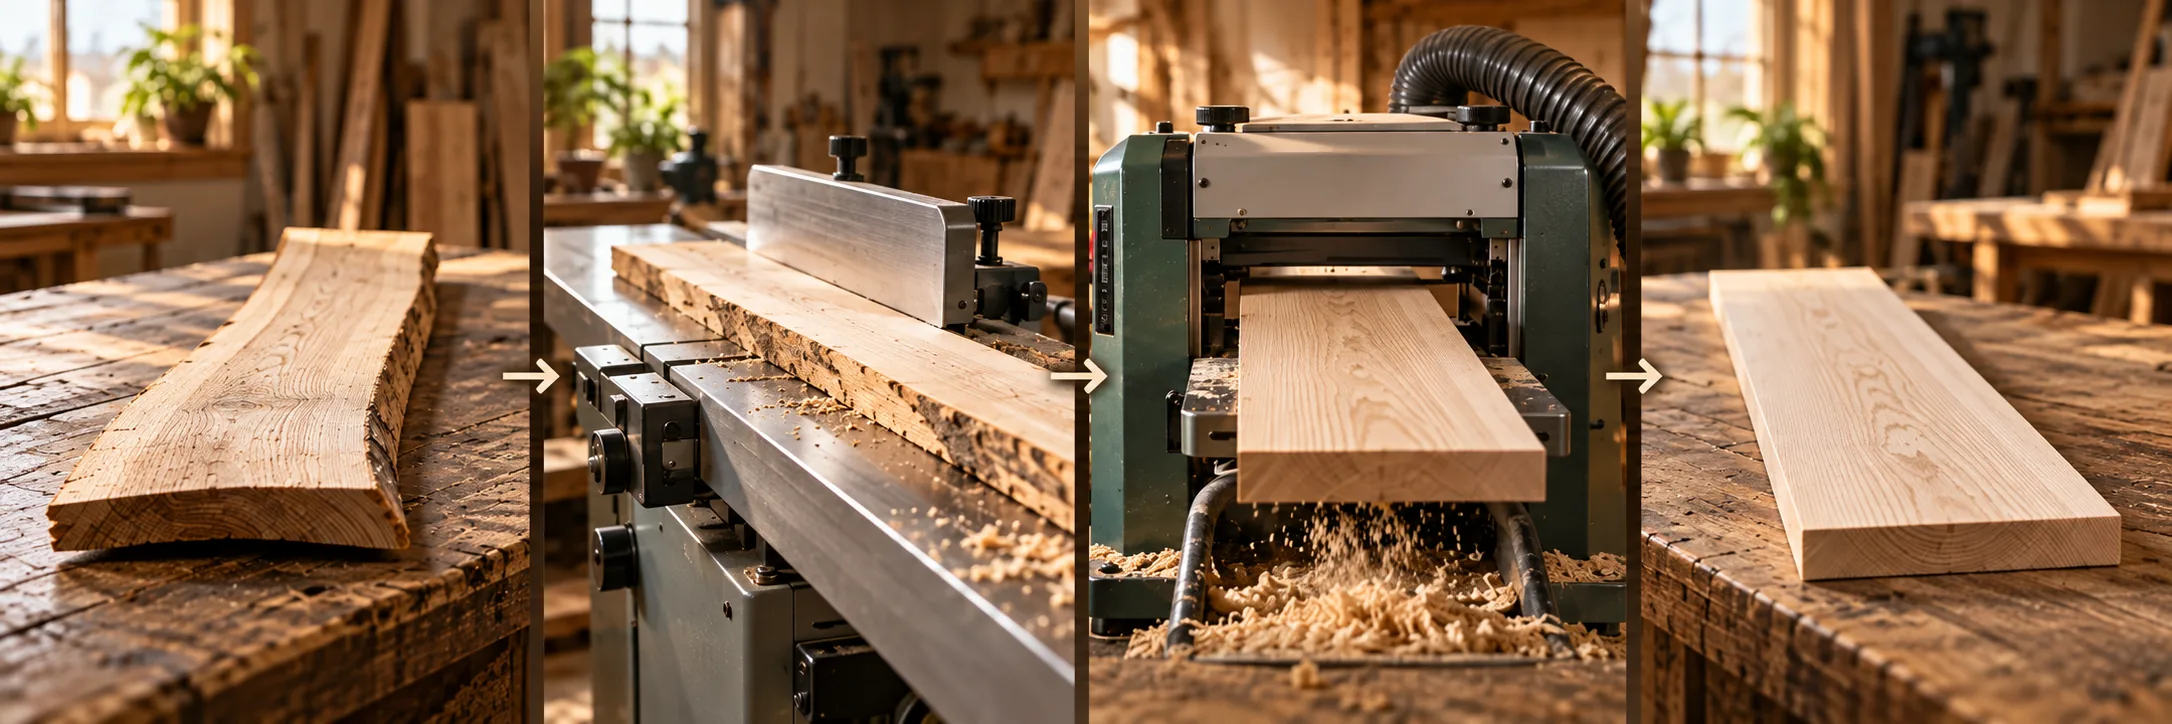
Jak wyprostować krzywą deskę? Wyrówniarka, grubościówka i prawidłowa kolejność obróbki drewna
Surowa deska bardzo rzadko jest idealnie prosta. Może być wygięta, skręcona, łódkowata albo mieć nierówną powierzchnię. I właśnie tutaj pojawia się jeden z najczęstszych błędów podczas rozpoczynania pracy z drewnem:
„Przepuszczę deskę przez grubościówkę i będzie prosta”.
Niestety nie zawsze.
Grubościówka świetnie nadaje materiałowi równą i powtarzalną grubość, ale nie zastępuje wyrówniarki. Jeśli włożymy do niej skręconą lub wygiętą deskę bez przygotowanej powierzchni bazowej, możemy otrzymać deskę cieńszą i gładszą, ale nadal krzywą.
Dlatego zanim zaczniemy strugać materiał, warto zrozumieć różnicę pomiędzy wyrównywaniem a grubościowaniem.
Jeżeli szukasz maszyny do przygotowania litego drewna, zobacz również kategorię strugarki i grubościówki.
Dlaczego grubościówka nie prostuje krzywej deski?
Zasada działania grubościówki jest stosunkowo prosta.
Materiał przesuwa się po płaskim stole maszyny, a obracający się wał strugarski zbiera materiał z jego górnej powierzchni. Rolki posuwowe dociskają deskę i prowadzą ją przez maszynę.
Problem polega na tym, że grubościówka wykorzystuje dolną powierzchnię deski jako punkt odniesienia.
Jeżeli dolna strona jest krzywa, skręcona lub wypukła, maszyna nie ma prawidłowej płaszczyzny bazowej, według której mogłaby wyprowadzić geometrię całego elementu.
W efekcie górna powierzchnia może zostać obrobiona równolegle do dolnej, ale sama deska nadal może pozostać zdeformowana.
Prosty przykład
Wyobraź sobie deskę lekko wygiętą jak łuk.
Po wprowadzeniu do grubościówki rolki mogą ją chwilowo docisnąć do stołu. Wał zbierze materiał z górnej powierzchni, ale po wyjściu z maszyny drewno może powrócić do wcześniejszego kształtu.
Otrzymujemy więc:
równą grubość ≠ prostą deskę.
To właśnie dlatego podczas przygotowywania surowej tarcicy najpierw tworzymy płaską powierzchnię bazową.
Do czego służy wyrówniarka?
Wyrówniarka wykonuje zupełnie inne zadanie.
Jej rolą jest stworzenie pierwszej płaskiej powierzchni, która stanie się punktem odniesienia podczas kolejnych operacji.
Deskę prowadzimy po stole wejściowym, następnie nad wałem strugarskim i dalej po stole wyjściowym.
Podczas kolejnych przejść usuwane są najwyższe miejsca materiału, aż cała powierzchnia zacznie stabilnie opierać się na stole.
To właśnie ten etap pozwala skorygować:
-
wygięcie deski,
-
skręcenie,
-
nierówności powierzchni,
-
miejscowe wypukłości,
-
nieprawidłową geometrię surowej tarcicy.
Po uzyskaniu jednej płaskiej powierzchni mamy bazę, od której możemy rozpocząć dokładne wymiarowanie materiału.
Wyrówniarka i grubościówka – najważniejsza różnica
Można zapamiętać bardzo prostą zasadę:
Wyrówniarka tworzy płaszczyznę.
Grubościówka tworzy powierzchnię równoległą do płaszczyzny bazowej.
To dwa kolejne etapy jednej operacji, a nie dwie maszyny wykonujące dokładnie to samo zadanie.
Właśnie dlatego w wielu warsztatach stosuje się wyrówniarko-grubościówki, które łączą obie funkcje.
Jak prawidłowo przygotować surową deskę?
Prawidłowa kolejność obróbki drewna litego jest bardzo ważna.
1. Obejrzyj materiał
Zanim uruchomisz maszynę, sprawdź deskę.
Zwróć uwagę na:
-
skręcenie,
-
wygięcie wzdłużne,
-
wygięcie poprzeczne,
-
pęknięcia,
-
luźne sęki,
-
gwoździe, wkręty i inne ciała obce,
-
kierunek włókien,
-
wilgotność materiału.
Nie każdą deformację warto usuwać przez struganie.
Jeżeli deska jest bardzo mocno skręcona, próba całkowitego jej wyprostowania może wymagać usunięcia tak dużej ilości materiału, że z grubej deski pozostanie bardzo cienki element.
Czasami lepszym rozwiązaniem jest wcześniejsze przecięcie jej na krótsze odcinki przeznaczone na konkretne elementy.
2. Wyrównaj pierwszą płaszczyznę
To najważniejszy etap całego procesu.
Wybieramy stronę deski, która będzie najłatwiejsza do ustabilizowania na stole wyrówniarki i wykonujemy kolejne, rozsądnie płytkie przejścia.
Nie chodzi o to, aby za jednym razem zebrać jak najwięcej drewna.
Znacznie ważniejsze jest stopniowe uzyskanie stabilnej, płaskiej powierzchni.
Po zakończeniu deska powinna pewnie leżeć na płaskim stole bez kołysania się.
Mamy pierwszą powierzchnię bazową.
3. Wyrównaj jedną krawędź pod kątem 90°
Następnym krokiem jest przygotowanie prostej krawędzi.
Płaską powierzchnię deski opieramy o przykładnicę wyrówniarki, a jedną z krawędzi prowadzimy nad wałem.
W ten sposób otrzymujemy dwie powierzchnie bazowe:
-
płaską stronę,
-
prostą krawędź znajdującą się względem niej pod kątem 90°.
Od tego momentu można już znacznie dokładniej wymiarować materiał.
4. Dopiero teraz użyj grubościówki
Płaską, wcześniej wyrównaną powierzchnię układamy na stole grubościówki.
Wał obrabia przeciwległą stronę.
Ponieważ maszyna ma teraz prawidłową bazę, druga powierzchnia może zostać wykonana równolegle do pierwszej.
Materiał przepuszczamy przez maszynę stopniowo, aż uzyskamy wymaganą grubość.
Jeżeli przygotowujemy kilka elementów do jednego projektu, najlepiej obrabiać je etapami i wykonywać ostatnie przejścia przy tym samym ustawieniu maszyny.
Dzięki temu łatwiej uzyskać powtarzalną grubość całej partii.
5. Przytnij drugą krawędź równolegle
Po przygotowaniu dwóch płaskich powierzchni oraz jednej prostej krawędzi możemy nadać desce docelową szerokość.
Najczęściej wykonuje się to na odpowiednio ustawionej pilarce stołowej.
Prosta, wcześniej przygotowana krawędź może być wtedy prowadzona przy przykładnicy.
Ostatecznie otrzymujemy materiał o:
-
dwóch równoległych powierzchniach,
-
dwóch prostych krawędziach,
-
kontrolowanej grubości,
-
kontrolowanej szerokości.
To właściwy punkt wyjścia do dalszego cięcia, klejenia, frezowania czy wykonywania połączeń stolarskich.
Prawidłowa kolejność w skrócie
Surowa deska → pierwsza płaszczyzna → krawędź 90° → grubość → szerokość
Można zapamiętać to jeszcze prościej:
najpierw geometria, później wymiar.
To jedna z najważniejszych zasad podczas pracy z drewnem litym.
Co się stanie, jeśli krzywą deskę od razu włożymy do grubościówki?
Wiele zależy od rodzaju deformacji.
Deska wygięta wzdłużnie
Rolki posuwowe mogą podczas przejścia częściowo dociskać materiał.
Po opuszczeniu maszyny naprężona deska może jednak ponownie się wygiąć.
Deska skręcona
Jeżeli przeciwległe narożniki znajdują się na różnych wysokościach, grubościówka nie ma stabilnej powierzchni odniesienia.
Obróbka obu stron nie gwarantuje usunięcia skręcenia.
Deska łódkowata
Przy poprzecznym wygięciu rolki także mogą częściowo dociskać deskę.
Po przejściu jej naturalny kształt może ponownie się ujawnić.
Dlatego samo wielokrotne przepuszczanie krzywego materiału przez grubościówkę nie jest dobrą metodą prostowania drewna.
Możemy jedynie usuwać kolejne milimetry materiału bez rozwiązania właściwego problemu.
Kiedy sama grubościówka wystarczy?
Nie oznacza to oczywiście, że każda deska musi wcześniej przejść przez wyrówniarkę.
Sama grubościówka jest bardzo dobrym rozwiązaniem, jeżeli materiał ma już przygotowaną odpowiednią powierzchnię bazową.
Może to być na przykład:
-
wcześniej wyrównana deska,
-
materiał zakupiony po wstępnej obróbce,
-
element wymagający jedynie zmniejszenia grubości,
-
kilka elementów, które trzeba skalibrować do jednakowego wymiaru,
-
listwy lub kantówki posiadające już prawidłową geometrię.
Do takich zastosowań bardzo ciekawym rozwiązaniem jest JET JWP-12.
Jest to kompaktowa grubościówka 230 V umożliwiająca obróbkę materiału o szerokości do 318 mm. Sprawdzi się tam, gdzie powierzchnia bazowa jest już przygotowana, a zadaniem maszyny ma być przede wszystkim nadanie elementom jednakowej grubości.
A co, jeśli mam tylko grubościówkę?
Istnieje metoda pozwalająca przygotować krzywą deskę również bez klasycznej wyrówniarki.
Stosuje się wtedy tak zwane sanki do grubościówki.
Deską nie opieramy się bezpośrednio o stół maszyny. Umieszczamy ją na idealnie płaskiej płycie, która tworzy sztuczną powierzchnię bazową.
Miejsca, w których deska nie styka się z podłożem, trzeba stabilnie podeprzeć klinami lub podkładkami tak, aby podczas przejazdu materiał nie uginał się pod naciskiem rolek.
Następnie:
-
stabilizujemy deskę na sankach,
-
przepuszczamy cały zestaw przez grubościówkę,
-
obrabiamy górną powierzchnię aż stanie się płaska,
-
zdejmujemy deskę z sanek,
-
odwracamy ją przygotowaną powierzchnią do dołu,
-
grubościujemy drugą stronę już w normalny sposób.
To przydatna metoda w niewielkim warsztacie, ale przy regularnej pracy z surową tarcicą klasyczna wyrówniarka albo wyrówniarko-grubościówka jest znacznie wygodniejsza.
Wyrówniarko-grubościówka – dwie operacje w jednej maszynie
Jeżeli większość projektów zaczynasz od nieobrobionych desek, bardzo praktycznym rozwiązaniem jest wyrówniarko-grubościówka.
Jedna maszyna umożliwia:
-
przygotowanie pierwszej płaszczyzny,
-
wyrównanie krawędzi,
-
nadanie materiałowi docelowej grubości.
Oszczędza to również miejsce w porównaniu z zakupem dwóch osobnych maszyn.
Wybierając wyrówniarko-grubościówkę, warto zwrócić uwagę przede wszystkim na:
-
szerokość roboczą,
-
długość stołów wyrówniarki,
-
stabilność konstrukcji,
-
moc,
-
zasilanie,
-
zakres grubościowania,
-
maksymalny zbiór materiału,
-
rodzaj wału strugarskiego,
-
sposób przezbrajania maszyny,
-
możliwość podłączenia skutecznego odciągu.
Jaka szerokość robocza będzie odpowiednia?
Nie warto patrzeć wyłącznie na największą wartość dostępną na rynku.
Maszynę należy dopasować do materiału, który rzeczywiście obrabiamy.
Około 200 mm – do niewielkiego warsztatu
Do listew, kantówek i węższych desek wystarczy kompaktowa maszyna.
Przykładem jest JET JPT-8B-M o szerokości roboczej 200 mm.
To rozwiązanie przede wszystkim do małego warsztatu, gdzie ważne są kompaktowe wymiary i zasilanie 230 V.
Około 250 mm – bardzo uniwersalny zakres
Szerokość około 250 mm pozwala już obrabiać większość typowych desek wykorzystywanych w meblarstwie i pracach stolarskich.
Dobrym przykładem jest JET JPT-10B oferująca szerokość roboczą 254 mm.
Taki zakres jest interesującym kompromisem pomiędzy możliwościami a gabarytami maszyny.
Około 260 mm – większa maszyna warsztatowa
W warsztacie, w którym struganie wykonywane jest regularnie, warto zwrócić uwagę również na konstrukcję stołów i całej maszyny.
JET JPT-F260-M umożliwia obróbkę materiału o szerokości do 258 mm i nadal korzysta z zasilania 230 V.
To rozwiązanie dla użytkownika, który potrzebuje większej, stacjonarnej wyrówniarko-grubościówki, ale nie posiada instalacji trójfazowej przy stanowisku pracy.
Około 400 mm – do szerokiego materiału i profesjonalnej pracy
Przy produkcji większych elementów, schodów, szerokich desek czy klejonek zakres około 400 mm daje znacznie większą swobodę.
JET JPT-410-T oferuje szerokość roboczą 407 mm, długie żeliwne stoły i zasilanie 400 V.
To już maszyna przeznaczona do regularnej pracy z dużym materiałem.
Klasyczne noże czy wał spiralny?
To kolejna rzecz, którą warto rozważyć przy wyborze większej maszyny.
Klasyczny wał nożowy
Tradycyjny wał wykorzystuje długie noże przebiegające przez całą szerokość roboczą.
Zalety takiego rozwiązania to:
-
prosta konstrukcja,
-
niższy koszt zakupu,
-
możliwość ostrzenia odpowiednich noży,
-
bardzo dobra powierzchnia przy prawidłowym ustawieniu i ostrych krawędziach.
Wał spiralny z płytkami
W wałach spiralnych zamiast kilku długich noży stosuje się wiele niewielkich płytek skrawających rozmieszczonych na powierzchni wału.
Takie rozwiązanie jest szczególnie interesujące przy częstej obróbce drewna litego, również o trudniejszym przebiegu włókien.
W przypadku uszkodzenia pojedynczej krawędzi najczęściej nie trzeba wymieniać całego kompletu długich noży – odpowiednią płytkę można obrócić lub wymienić.
Przykładem profesjonalnej maszyny z takim rozwiązaniem jest JET JPT-410HH.
Wał spiralny nie zastępuje jednak prawidłowego prowadzenia materiału. Nawet najlepszy wał nie wyprostuje deski, jeżeli cały proces obróbki rozpoczynamy od niewłaściwej strony.
230 V czy 400 V?
Do małych i średnich warsztatów dostępne są bardzo funkcjonalne wyrówniarko-grubościówki zasilane napięciem 230 V.
Jeżeli obrabiasz przede wszystkim:
-
krótsze elementy,
-
materiał o umiarkowanej szerokości,
-
drewno w małych i średnich seriach,
dobrze dobrana maszyna 230 V może być w zupełności wystarczająca.
400 V zaczyna mieć większe znaczenie przy cięższych, stacjonarnych maszynach przeznaczonych do regularnej obróbki szerokiego i wymagającego materiału.
Nie warto jednak wybierać maszyny wyłącznie na podstawie napięcia.
Znacznie ważniejsze są:
-
szerokość robocza,
-
długość i stabilność stołów,
-
konstrukcja maszyny,
-
moc odpowiednia do zastosowania,
-
rodzaj wału,
-
jakość posuwu,
-
rodzaj obrabianego drewna.
Nie zapominaj o odciągu
Strugarka i grubościówka wytwarzają ogromną ilość wiórów w bardzo krótkim czasie.
Dlatego skuteczny odciąg nie jest tylko dodatkiem poprawiającym porządek w warsztacie.
Nagromadzone wióry mogą:
-
utrudniać prawidłowe odprowadzanie materiału spod wału,
-
pozostawać na powierzchni stołu,
-
pogarszać komfort pracy,
-
zapychać wnętrze maszyny i przewody.
Wybierając odciąg, należy sprawdzić wymagania konkretnej maszyny, średnicę króćca oraz rzeczywisty przepływ całej instalacji.
Zobacz również kategorię odciągi do trocin i wiórów.
Najczęstsze błędy podczas przygotowania desek
Próba prostowania deski samą grubościówką
To jeden z najczęstszych błędów.
Grubościówka potrzebuje prawidłowej powierzchni bazowej.
Zbyt duży zbiór materiału
Głębsze przejście nie zawsze oznacza szybszą i lepszą pracę.
Przy szerokim, twardym lub trudnym materiale lepiej wykonać kilka płytszych przejść.
Obrabianie bardzo mokrego drewna
Materiał powinien być odpowiednio przygotowany do planowanego zastosowania.
Jeżeli drewno nadal intensywnie zmienia wilgotność, nawet idealnie wyprostowany element może później ponownie się odkształcić.
Ignorowanie kierunku włókien
Przebieg włókien ma bardzo duży wpływ na jakość struganej powierzchni.
Przy niekorzystnym kierunku mogą pojawiać się wyrwania, szczególnie w trudnym, nieregularnym drewnie.
Próba uratowania każdej deski
Nie każda krzywa deska nadaje się do wyprowadzenia na pełną długość.
Czasami znacznie rozsądniej jest najpierw podzielić ją na krótsze elementy odpowiadające wymiarom projektu.
Usuniemy wtedy znacznie mniej materiału.
Jak wyprostować krzywą deskę – krok po kroku
Jeżeli pracujesz z surową tarcicą, zapamiętaj tę kolejność:
-
Oceń deskę – sprawdź deformacje, stan drewna i ciała obce.
-
Wyrównaj pierwszą powierzchnię – utwórz płaszczyznę bazową.
-
Wyrównaj jedną krawędź – najlepiej pod kątem 90° do pierwszej powierzchni.
-
Przepuść deskę przez grubościówkę – bazową powierzchnią skierowaną do stołu.
-
Doprowadź materiał do wymaganej grubości.
-
Przytnij drugą krawędź równolegle do pierwszej.
-
Dopiero wtedy przechodź do dokładnego formatowania i wykonywania elementów projektu.
Czy potrzebuję wyrówniarki, grubościówki czy wyrówniarko-grubościówki?
Wybierz samą grubościówkę, jeśli:
-
kupujesz materiał już przygotowany,
-
masz inny sposób wykonania powierzchni bazowej,
-
głównie kalibrujesz elementy do jednakowej grubości,
-
zależy Ci na kompaktowej maszynie.
Wybierz wyrówniarko-grubościówkę, jeśli:
-
regularnie kupujesz surową tarcicę,
-
sam przygotowujesz materiał od początku,
-
obrabiasz drewno lite,
-
potrzebujesz prostych powierzchni i krawędzi,
-
chcesz połączyć dwie funkcje w jednej maszynie.
Pełną ofertę znajdziesz w kategorii strugarki i grubościówki do drewna.
Najważniejsza zasada
Jeżeli z całego poradnika masz zapamiętać tylko jedną rzecz, niech będzie to:
Grubościówka nie służy do tworzenia pierwszej płaskiej powierzchni.
Najpierw potrzebujemy prawidłowej bazy. Dopiero później możemy wykorzystać grubościówkę do wykonania drugiej powierzchni równoległej i nadania materiałowi dokładnego wymiaru.
Dlatego prawidłowa kolejność brzmi:
wyrównanie → krawędź bazowa → grubościowanie → formatowanie.
Dzięki temu zamiast jedynie „ostrugać” deskę, rzeczywiście przygotowujemy materiał o prawidłowej geometrii do wykonania mebla, ramy, schodów, klejonki lub innego projektu stolarskiego.
Jeżeli nie wiesz, jaka szerokość wyrówniarko-grubościówki będzie odpowiednia do Twojego warsztatu, sprawdź dostępne strugarki i grubościówki lub skontaktuj się z Laguna Polska. Pomożemy dobrać maszynę do rodzaju obrabianego materiału, wymaganej szerokości oraz intensywności pracy.
FAQ – najczęstsze pytania
Czy grubościówka wyprostuje krzywą deskę?
Nie zawsze. Jej zadaniem jest przede wszystkim wykonanie powierzchni równoległej do strony opierającej się o stół. Krzywy materiał powinien najpierw otrzymać płaską powierzchnię bazową.
Czy wyrówniarka nada desce jednakową grubość?
Nie do tego jest przeznaczona. Wyrówniarka służy przede wszystkim do tworzenia płaskiej powierzchni i prostej krawędzi. Dokładną, powtarzalną grubość uzyskujemy na grubościówce.
Czy można używać grubościówki bez wyrówniarki?
Tak, jeżeli materiał ma już płaską powierzchnię bazową. W niewielkim warsztacie można również wykorzystać odpowiednio wykonane sanki do grubościówki.
Co robić najpierw – wyrównywać czy grubościować?
Najpierw wyrównujemy pierwszą powierzchnię. Następnie przygotowaną stronę wykorzystujemy jako bazę podczas grubościowania przeciwległej powierzchni.
Czy przed struganiem trzeba przeciąć długą deskę?
Nie zawsze, ale często jest to rozsądne, jeżeli z jednej długiej deski mają powstać krótsze elementy. Krótszy odcinek może mieć mniejsze odkształcenie, dzięki czemu podczas wyrównywania usuniemy mniej drewna.
Czy wał spiralny wyprostuje deskę lepiej niż klasyczne noże?
Nie. Rodzaj wału wpływa przede wszystkim na sposób skrawania, eksploatację i jakość powierzchni. Za uzyskanie prawidłowej geometrii odpowiada właściwa kolejność obróbki oraz stabilne prowadzenie materiału.


 Zaloguj przez Facebooka
 Zaloguj przez Google


